山东中矿重工机械缩管机有限公司


一、缩管机基本定义
缩管机是一种常温冷加工管端成型设备,区别于传统高温加热缩管工艺,无需高温灼烧管材,依靠模具径向压力改变管材端口尺寸与形状,在不破坏管材金属结构、不降低管材强度的前提下,完成管端缩径、收口、台阶成型、锥度加工等工序。
设备可根据加工需求灵活更换模具,适配圆管、方管、椭圆管等异形管材加工,可加工直管缩口、锥形缩口、阶梯缩口等多种样式,加工后的管端尺寸精准、表面光滑、同心度高,无需二次打磨,完美满足管材插接、对接、密封、紧固装配需求,是现代管材精密加工、批量标准化生产的核心设备。
二、缩管机工作原理
市面主流缩管机均采用液压驱动+多瓣模具同步挤压冷成型原理,加工稳定、精度可控、废品率低,核心工作流程清晰:
1. 设备待机定位:设备通电启动,液压系统建立稳定压力,根据管材规格与加工需求,提前调试模具尺寸、挤压行程、缩管长度、保压时间;
2. 管材夹紧固定:人工或自动送料,将管材精准放置于模具中心位置,夹紧油缸自动锁紧管材,杜绝加工过程中管材偏移、晃动,保障同心度;
3. 模具挤压成型:主油缸推动多瓣式精密模具向前推进,对管材端口施加均匀径向压力,使管材金属产生可控塑性变形,管径逐步收缩至预设尺寸;
4. 保压定型复位:达到设定缩径尺寸后,设备短暂保压,消除管材回弹变形,保障成型稳定性,随后模具松开、设备复位,完成单次缩管加工;
5. 出料检测:取出加工完成管材,尺寸规整、无变形、无开裂,可直接用于装配对接,批量加工一致性极强。
三、缩管机核心结构组成
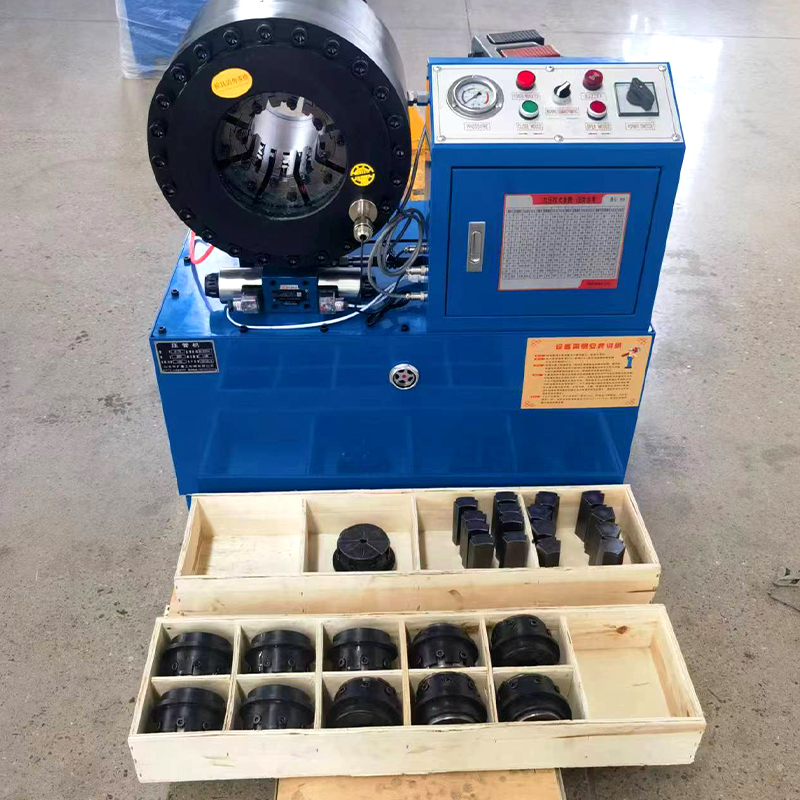
全自动液压缩管机采用模块化一体结构,机身稳固、故障率低、拆装维修便捷,核心组成部件如下:
- 加厚机身机架:整体钢板焊接成型,刚性强、减震性好,长期高频加工不易变形,保障设备运行稳定性;
- 液压动力系统:由液压泵站、油缸、电磁阀、油路组成,提供稳定挤压动力,压力可调、运行平稳、噪音低,是设备核心动力单元;
- 精密成型模具:采用高硬度合金模具,耐磨抗压、不易磨损,可根据管材规格定制不同口径、锥度模具,适配多规格加工;
- 夹紧定位机构:自动夹紧装置,精准固定管材,杜绝加工偏移,保障管材缩口同心度与尺寸精度;
- 数控电控系统:触控显示屏+PLC智能控制,可预设加工参数、自动计数、调节行程与压力,支持手动、点动、自动三种作业模式;
- 防护与冷却系统:配备安全防护装置,防止加工飞溅,可选配冷却润滑系统,减少模具磨损,延长设备使用寿命。
四、缩管机主流分类及型号参数
缩管机可按驱动方式、自动化程度、加工管径分类,市面工程、五金加工常用型号参数标准化,适配不同加工工况,主流分类与参数如下:
1、按驱动方式分类
- 液压缩管机(主流款):液压驱动、压力大、成型稳,适配厚壁管、大管径钢管、重型管材加工,精度高、无变形,通用性最强;
- 机械缩管机:电机机械传动驱动,速度快、压力小,仅适配薄壁小管径管材,适合简易轻型加工工况;
- 电动缩管机:小型便携款,体积小、操作简单,适配小批量、小型管材简易缩口加工。
2、按自动化程度分类
- 全自动缩管机:数控智能控制,自动送料、夹紧、缩管、复位,支持批量流水线加工,效率高、人工成本低,适合大厂量产;
- 半自动缩管机:人工上下料,设备自动成型,性价比高,适配中小型加工厂常规加工需求;
- 手动缩管机:小型简易设备,造价低、操作便捷,适合小作坊、零星加工、样品试制。